


Příprava otvoru pro kotvení
Správná příprava vyvrtaného otvoru je jedním z nejdůležitějších kroků při kotvení do betonu, zdiva nebo jiných stavebních materiálů. Naprostá většina reklamací a poruch kotvení nevzniká vadou kotvy samotné, ale nesprávně připraveným otvorem – především nedostatečným vyčištěním od vrtného prachu. Následující text popisuje celý proces krok za krokem.
1. Volba vrtací metody
Způsob vrtání se volí podle typu kotvy a podkladu:
• Příklepové vrtání – standardní metoda pro mechanické kotvy (expanzní, zatloukací, šroubovací) do plného betonu. Rychlé, ale vytváří více prachu a mikrotrhlin na stěně otvoru.
• Vrtání bez příklepu (rotační) – používá se u dutých materiálů (děrovaná cihla, tvárnice) a u kotev citlivých na poškození stěny otvoru.
• Diamantové jádrové vrtání – pro přesné otvory velkých průměrů, u chemických kotev do staticky náročných spojů nebo tam, kde hrozí poškození výztuže (umožňuje i vrtání s detekcí armatury).
• Vrtání s odsáváním prachu (dutý vrták + vysavač) – doporučeno zejména pro chemické kotvy, kde čistota otvoru zásadně ovlivňuje únosnost.
2. Volba průměru a hloubky otvoru
Průměr vrtáku i hloubka otvoru musí přesně odpovídat technickému listu konkrétní kotvy (ETA/EAD schválení), nikoli jen průměru šroubu.
• Mechanické kotvy – průměr otvoru je zpravidla totožný s nominálním průměrem kotvy (např. kotva M10 → vrták Ø10 mm), tolerance jsou dané výrobcem.
• Chemické kotvy – průměr bývá o 2–6 mm větší než průměr závitové tyče, aby zbyl prostor pro maltu/pryskyřici.
• Hloubka otvoru – vždy o něco větší, než je kotevní hloubka (obvykle +5 až +10 mm), aby se na dně vytvořil prostor pro prachové zbytky a přebytečnou hmotu.
Nedodržení předepsaného průměru (byť jen o desetiny milimetru) může únosnost kotvy snížit o desítky procent.
3. Kontrola podkladu před vrtáním
Před samotným vrtáním je třeba:
• ověřit skutečnou pevnost a typ materiálu (beton, plná/dutá cihla, pórobeton),
• zjistit polohu výztuže, rozvodů elektřiny, vody a plynu (detektorem kovu/vedení),
• zkontrolovat, zda v místě vrtání není trhlina, dutina nebo nekvalitní vrstva betonu,
• u starších konstrukcí ověřit skutečnou pevnostní třídu betonu (karbonatace, degradace).
4. Vrtání otvoru
• Vrták vést kolmo k povrchu, bez bočního vychylování (šikmý otvor snižuje únosnost a komplikuje osazení kotvy).
• Dodržet předepsanou hloubku – lze použít hloubkový doraz na vrtačce nebo označení hloubky lepicí páskou na vrtáku.
• Při vrtání do staré/zvětralé konstrukce snížit otáčky a příklep, aby nedošlo k rozlámání okrajů otvoru.
• U hustě vyztuženého betonu použít skener výztuže, aby vrták neporušil armaturu.
5. Čištění otvoru – klíčový krok
Čištění je nejčastěji podceňovaný krok, přitom má zásadní vliv na přídržnost kotvy (zejména chemické).
Standardní postup čištění (typicky 2–4× opakovaný cyklus):
1. Profouknutí stlačeným vzduchem – odstranění hrubého prachu z celé hloubky otvoru (ruční balónek, kompresor nebo foukací pumpička).
2. Vykartáčování – ocelovým nebo nylonovým kartáčem o průměru odpovídajícím otvoru, zavedeným až na dno, několikrát tam a zpět, aby se uvolnil prach ulpělý na stěnách.
3. Opětovné profouknutí – odstranění uvolněného prachu z kartáčování.
Výrobci chemických kotev nejčastěji předepisují přesný počet cyklů (např. „2× foukat, 2× kartáčovat, 2× foukat“) – tento postup je uveden přímo v technickém listu a je nutné jej dodržet, jinak hrozí ztráta záruky i únosnosti.
Důsledky nedostatečného čištění:
• výrazné snížení přídržné síly chemické malty (prachová vrstva funguje jako separační film),
• u mechanických kotev horší roztažení expanzního pouzdra,
• nerovnoměrné dosednutí kotvy a následné prokluzování pod zatížením.
6. Odvětrání a vlhkost otvoru
• U chemických kotev zkontrolovat, zda je otvor suchý (pokud technologie nevyžaduje přímo vlhký nebo zatopený otvor – existují i systémy určené pro vlhký/podvodní beton, to je ale třeba vždy uvést na obalu).
• Při nízkých teplotách zohlednit minimální teplotu podkladu a pryskyřice dle technického listu – pod určitou teplotou pryskyřice netuhne správně.
7. Osazení kotvy
• Mechanická kotva – zasunout do připraveného otvoru a dotáhnout předepsaným utahovacím momentem (momentovým klíčem), nikdy ne „na cit“.
• Chemická kotva – pryskyřici/maltu vstříknout od dna otvoru směrem ven (aby se vytlačil vzduch a nevznikly vzduchové kapsy), následně zasunout závitovou tyč mírně rotačním pohybem až na dno otvoru.
• Dodržet dobu vytvrzení (gel time/cure time) podle teploty uvedenou v technickém listu – před zatížením kotvy nesmí být překročena ani podkročena.
8. Kontrola a dokumentace
U konstrukčně důležitých kotvení (statická zatížení, protipožární úchyty, fasádní systémy) se doporučuje:
• fotodokumentace postupu (vrtání, čištění, osazení).
• záznam typu, dávky a šarže kotvy/pryskyřice.
• u větších zakázek i zkušební tahové zkoušky vybraných kotev.
Shrnutí
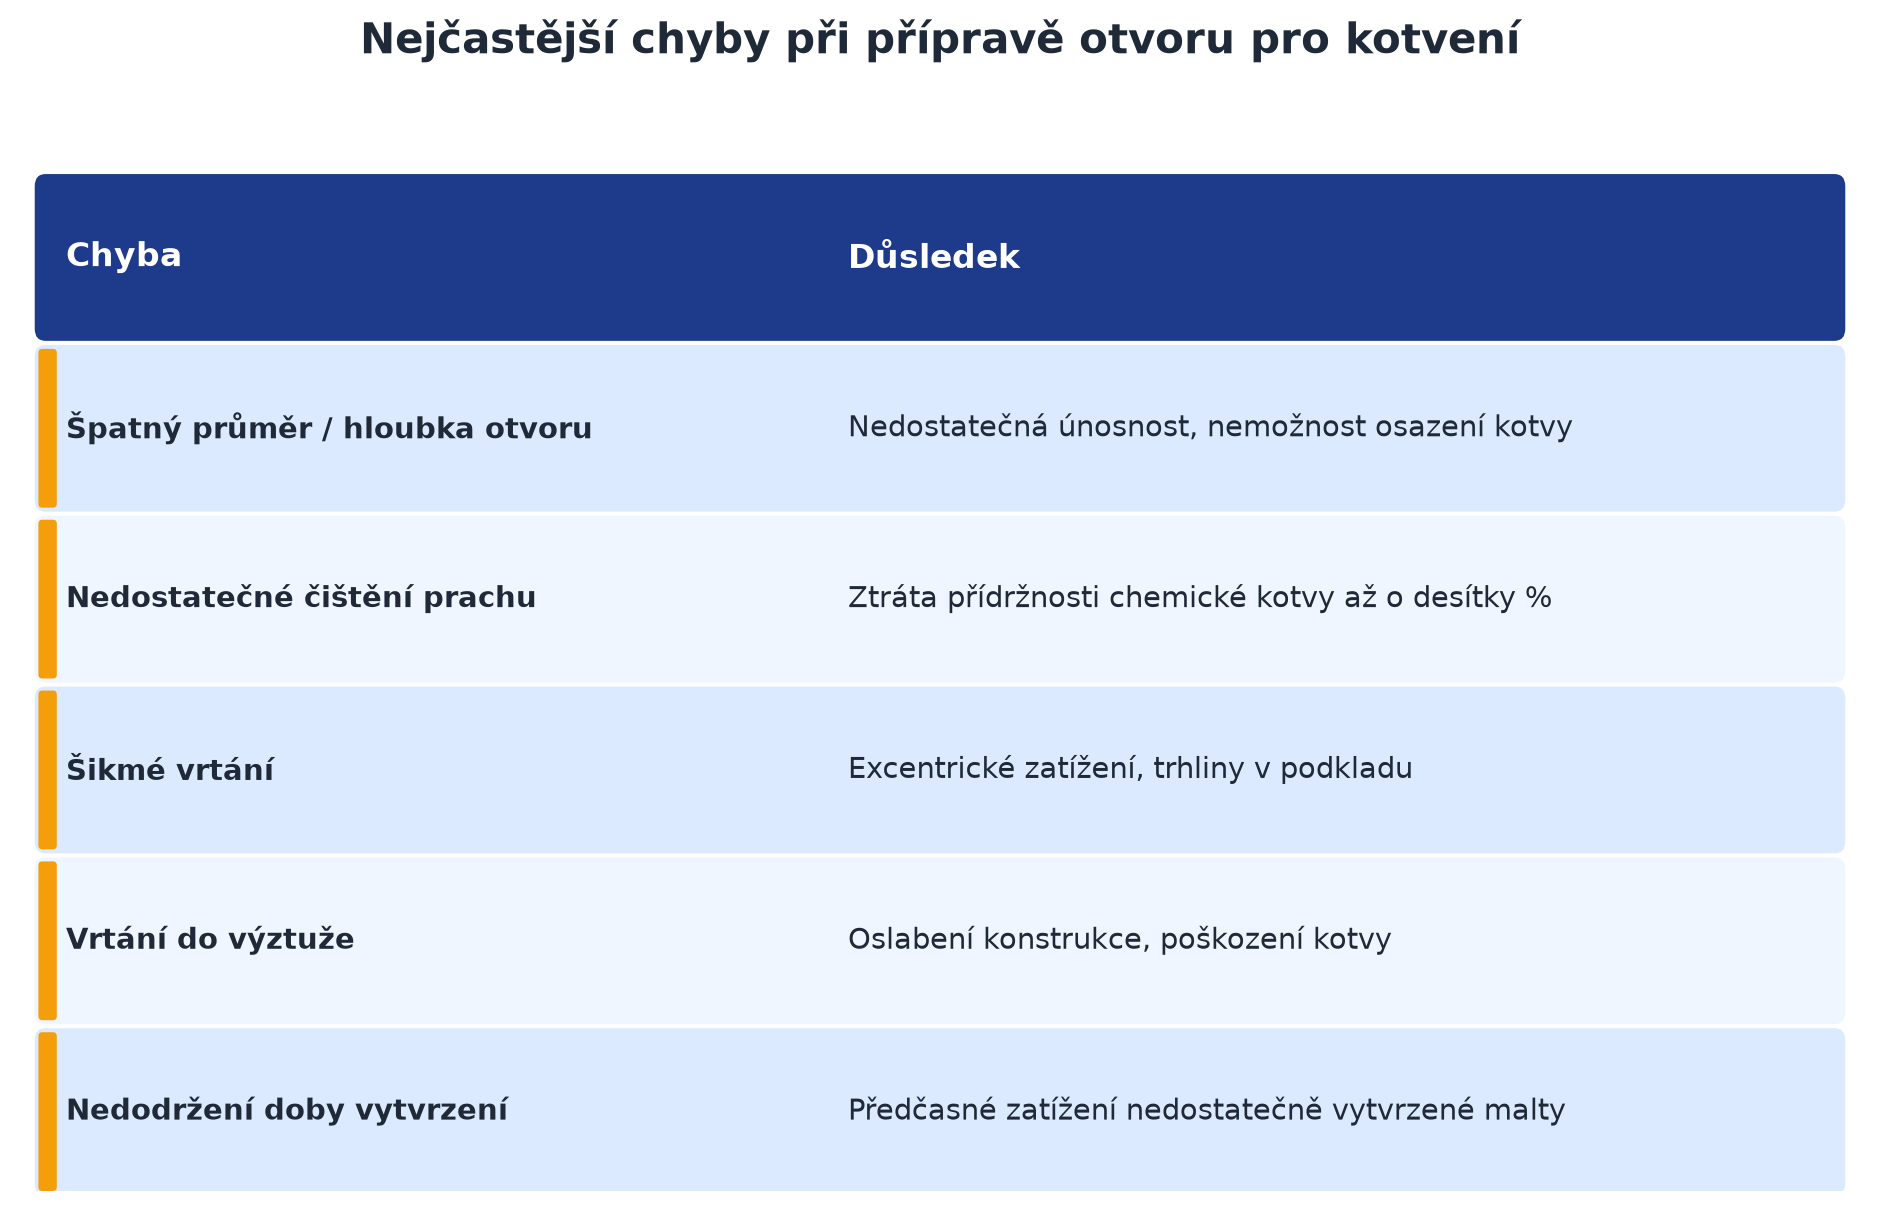
Dodržení technologického postupu předepsaného výrobcem – včetně přesného průměru vrtáku, hloubky otvoru a předepsaného způsobu čištění – je zásadní podmínkou pro dosažení deklarovaných únosností kotvy a pro platnost evropského technického posouzení (ETA).

